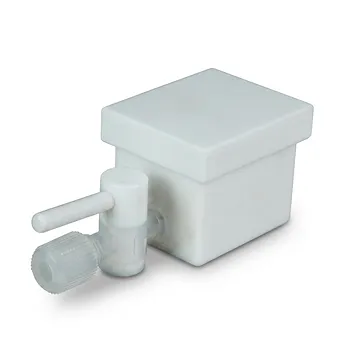
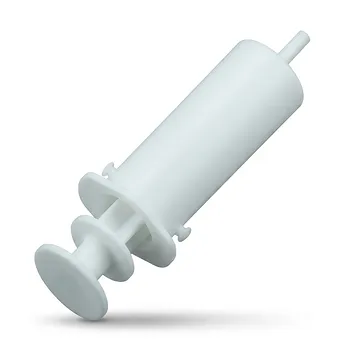
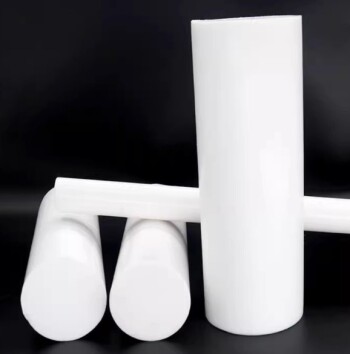
Il PTFE è classificato come non lavorabile allo stato fuso perché non diventa un fluido sufficientemente scorrevole quando viene riscaldato. Sebbene il PTFE raggiunga una transizione di fusione intorno ai 327–342°C, la sua viscosità allo stato fuso rimane straordinariamente elevata — circa 10¹¹–10¹² poise a 380°C — quindi si comporta più come un gel rigido che come una termoplastica fluida. Di conseguenza, i componenti di laboratorio in PTFE solido non possono essere normalmente realizzati tramite stampaggio a iniezione standard o estrusione a fusione convenzionale.
Il PTFE deve essere modellato attraverso la compattazione delle polveri e la sinterizzazione, e spesso successivamente lavorato di precisione partendo dalla preforma solida ottenuta. Ciò aumenta la complessità produttiva, ma preserva la resistenza chimica, la purezza, il basso attrito e le prestazioni dimensionali del materiale.
Perché il PTFE non si lavora come una tipica termoplastica
Il punto di fusione non è tutto
Una termoplastica convenzionale diventa sufficientemente fluida al di sopra del suo punto di fusione per scorrere attraverso uno stampo a iniezione o una filiera di estrusione. Il PTFE subisce una transizione di fusione, ma non sviluppa il comportamento di flusso pratico richiesto per tali processi.
Il PTFE viene comunemente segnalato con transizioni di fusione vicine a 327°C e 342°C, a seconda della sua storia termica e dello stato cristallino. L'importante questione produttiva non è semplicemente la temperatura alla quale i cristalli si fondono, ma l'incapacità del materiale di fluire successivamente.
L'elevatissima viscosità allo stato fuso impedisce il flusso
A temperature elevate, il PTFE ha una viscosità allo stato fuso dell'ordine di 10¹¹–10¹² poise. Questo valore è di molti ordini di grandezza superiore alla viscosità dei polimeri progettati per la normale lavorazione allo stato fuso.
Invece di comportarsi come un liquido che scorre liberamente, il PTFE fuso forma una fase simile a un gel rigido e altamente viscoso. La pressione necessaria per forzarlo attraverso attrezzature convenzionali sarebbe impraticabile e potrebbe danneggiare le apparecchiature o produrre pezzi inaccettabili.
La struttura molecolare rafforza la difficoltà di lavorazione
Il peso molecolare molto elevato del PTFE e le catene di fluoropolimero rigide e strettamente impacchettate contribuiscono alla sua eccezionale viscosità allo stato fuso. La sua elevata cristallinità rende inoltre la transizione da solido a fuso lavorabile fondamentalmente diversa da quella delle plastiche standard per stampaggio a iniezione.
Questa combinazione spiega perché riscaldare il PTFE al di sopra del suo punto di fusione non lo fa comportare come il polietilene, il polipropilene o altre termoplastiche comuni.
Come vengono prodotti i componenti in PTFE solido
La polvere viene compattata in una preforma
La produzione inizia solitamente con resina di PTFE granulare o fine piuttosto che con un polimero fuso convenzionale. La polvere viene inserita in uno stampo e compressa per formare una forma preliminare chiamata preforma o billetta.
La compressione rimuove l'aria e consolida le particelle di polvere. In questa fase, il pezzo ha la geometria approssimativa necessaria per la lavorazione successiva, ma non possiede ancora la resistenza e la densità finali del PTFE completamente fuso.
La sinterizzazione fonde il materiale compattato
La preforma compressa viene riscaldata attraverso un ciclo di sinterizzazione controllato. Le particelle si fondono insieme, producendo una struttura in PTFE densa e continua senza richiedere che il materiale scorra attraverso uno stampo come un fuso convenzionale.
Le condizioni di sinterizzazione devono essere attentamente controllate perché la velocità di riscaldamento, la temperatura, la velocità di raffreddamento e la geometria del pezzo influenzano il ritiro, le tensioni interne, la densità e la stabilità dimensionale.
La lavorazione CNC fornisce la precisione finale
Dopo la sinterizzazione, le billette, le barre, i cilindri o altre forme semilavorate in PTFE vengono comunemente lavorati utilizzando apparecchiature CNC di precisione. Questo è particolarmente importante per i componenti di laboratorio che richiedono fori, filettature, superfici di tenuta, canali o interfacce di accoppiamento accurati.
La lavorazione meccanica rende inoltre pratico produrre pezzi personalizzati o in piccoli lotti che non giustificherebbero attrezzature dedicate per lo stampaggio a iniezione.
Cosa significa questo per i componenti di laboratorio
Le geometrie personalizzate sono fattibili, ma non tramite stampaggio ordinario
Il PTFE può essere utilizzato per recipienti di reazione personalizzati, celle elettrochimiche, valvole, raccordi, barre, cilindri e componenti per la gestione dei fluidi. Tuttavia, la loro geometria viene solitamente creata attraverso una combinazione di stampaggio a compressione, sinterizzazione, foratura, tornitura, fresatura e finitura CNC.
Il percorso produttivo assomiglia più alla metallurgia delle polveri che allo stampaggio a iniezione di plastica standard.
Il controllo dimensionale richiede una pianificazione del processo
Il PTFE subisce cambiamenti dimensionali durante la compressione, la sinterizzazione, il raffreddamento e la lavorazione meccanica. Progettisti e produttori devono tenere conto del ritiro e della possibile distorsione quando specificano le tolleranze.
Le caratteristiche critiche vengono spesso lavorate dopo la sinterizzazione piuttosto che affidarsi interamente alla preforma stampata. Ciò consente ai produttori di ottenere la precisione necessaria per la tenuta, l'allineamento e il flusso controllato dei fluidi.
La purezza del materiale può essere preservata
Il processo specializzato può essere vantaggioso per l'uso in laboratorio perché il componente finito può essere fabbricato da materiale in PTFE ad alta purezza senza introdurre agenti distaccanti o additivi di lavorazione incompatibili.
Il risultato è un componente con una forte resistenza agli agenti chimici aggressivi, basso attrito superficiale e utili proprietà di isolamento termico ed elettrico.
Perché il PTFE rimane prezioso nonostante la sua difficoltà di lavorazione
La resistenza chimica supporta applicazioni impegnative
Il PTFE è altamente resistente a un'ampia gamma di sostanze chimiche, il che lo rende adatto al contatto con reagenti corrosivi e fluidi di laboratorio aggressivi. Questo è uno dei motivi per cui rimane un materiale preferito per apparecchiature specializzate di reazione e gestione dei fluidi.
Il basso attrito migliora le interfacce in movimento
Il suo basso coefficiente di attrito è utile in valvole, pistoni, guarnizioni, cuscinetti e interfacce scorrevoli. La lavorazione meccanica consente di integrare queste caratteristiche in componenti personalizzati.
Le proprietà termiche ed elettriche ne ampliano l'uso
Il PTFE offre anche un ampio intervallo di temperature di esercizio e una bassa costante dielettrica. Queste caratteristiche sono preziose nelle apparecchiature di laboratorio che combinano l'esposizione chimica con esigenze termiche o elettriche.
Comprendere i compromessi
La produzione è più lenta e costosa
Rispetto allo stampaggio a iniezione, la compattazione delle polveri, la sinterizzazione e la lavorazione CNC richiedono più fasi di processo. I pezzi personalizzati tendono quindi ad avere costi unitari più elevati, in particolare quando i volumi di produzione sono bassi.
Le forme complesse possono essere difficili da produrre in modo economico
Il PTFE può essere lavorato in pezzi complessi, ma passaggi interni profondi, sottosquadri, pareti molto sottili e geometrie tridimensionali altamente complesse possono aumentare i tempi di lavorazione o richiedere attrezzature specializzate.
Per la produzione ad alto volume o per percorsi fluidi altamente complessi, un fluoropolimero lavorabile allo stato fuso come il PFA potrebbe essere più adatto perché generalmente può essere estruso o stampato a iniezione.
Le tolleranze devono riflettere il comportamento del PTFE
Il PTFE è relativamente morbido rispetto a molte plastiche ingegneristiche e può mostrare scorrimento (creep) o deformazione sotto carico prolungato. I progetti con tolleranze strette devono quindi considerare non solo il ritiro di produzione, ma anche la temperatura operativa, il carico meccanico, la forza di tenuta e la stabilità dimensionale a lungo termine.
Non tutti i gradi di PTFE vengono lavorati allo stesso modo
I gradi di PTFE caricato, il PTFE modificato e i gradi per estrusione in pasta possono avere caratteristiche di lavorazione e prestazioni diverse. La selezione del materiale dovrebbe basarsi sui requisiti chimici, termici, meccanici e dimensionali previsti, non solo sulla designazione PTFE.
Fare la scelta giusta per il proprio obiettivo
Il percorso di produzione più appropriato dipende dalla geometria del componente, dal volume di produzione e dai requisiti di prestazione.
- Se il tuo obiettivo principale è la purezza chimica e la geometria di laboratorio personalizzata: Utilizza materiale in PTFE sinterizzato seguito da lavorazione CNC di precisione, in particolare per recipienti di reazione, raccordi, celle e fissaggi specializzati.
- Se il tuo obiettivo principale è la precisione dimensionale: Specifica la lavorazione post-sinterizzazione per superfici di tenuta, fori, filettature e interfacce piuttosto che affidarti solo alle dimensioni stampate a compressione.
- Se il tuo obiettivo principale è la produzione ad alto volume o percorsi fluidi stampati complessi: Valuta fluoropolimeri lavorabili allo stato fuso come il PFA invece del PTFE standard.
- Se il tuo obiettivo principale è la stabilità meccanica a lungo termine: Tieni conto dello scorrimento, dell'espansione termica, del ritiro e delle condizioni di carico del PTFE durante la progettazione e la selezione del materiale.
La natura non lavorabile allo stato fuso del PTFE rende la produzione più specializzata, ma la lavorazione delle polveri e la lavorazione meccanica di precisione gli consentono di fornire componenti di laboratorio che le plastiche convenzionali potrebbero non eguagliare in termini di resistenza chimica e purezza.
Tabella riassuntiva:
| Aspetto | Dettagli |
|---|---|
| Viscosità allo stato fuso | 10¹¹–10¹² poise a 380°C, troppo elevata per la lavorazione a fusione convenzionale. |
| Metodo di produzione | Compattazione delle polveri, sinterizzazione e lavorazione CNC invece dello stampaggio a iniezione. |
| Vantaggi | Eccellente resistenza chimica, basso attrito, alta purezza e ampio intervallo di temperatura. |
| Sfide | Processo lento, costi più elevati, complessità limitata e scorrimento sotto carico. |
| Alternative | PFA per applicazioni lavorabili allo stato fuso che richiedono geometrie complesse o volumi elevati. |
Hai bisogno di apparecchiature di laboratorio in PTFE che resistano a condizioni estreme? I prodotti in PTFE/PFA ad alte prestazioni di KINTEK sono realizzati tramite lavorazione CNC di precisione e sinterizzazione per soddisfare i tuoi requisiti esatti. Dai recipienti di reazione personalizzati ai complessi componenti per la gestione dei fluidi, offriamo purezza e durata. Contattaci oggi per discutere il tuo progetto e ottenere un preventivo!
Prodotti correlati
- Sistema di Filtrazione Personalizzato in PTFE Resistente agli Acidi Grado Semiconduttore ad Alta Purezza per Processi Chimici
- Rubinetto in PTFE ad alta resistenza alla corrosione - Valvola in politetrafluoroetilene per serbatoi di stoccaggio chimici e sistemi di trasferimento fluidi - Qualità industriale personalizzabile
- Sistema di filtrazione sotto vuoto PTFE PFA resistente alla corrosione, personalizzabile, dispositivo infrangibile per laboratorio
- Filtro Corrosione Resistente in PTFE con Connessioni Valvola PFA e Piastra Setto Integrata
- Siringa in PTFE da 50 ml resistente alle alte temperature e agli agenti chimici, iniettore Teflon personalizzato con guarnizione filettata per l'analisi delle tracce
Domande frequenti
- Cosa rende i sistemi di filtrazione in PTFE vantaggiosi per l'uso industriale e scientifico? Stabilità chimica e termica senza pari
- Quali passaggi sono necessari per selezionare il filtro in PTFE corretto? Una guida in 4 passaggi per una filtrazione ottimale
- Quali dimensioni e opzioni di porosità sono disponibili per i filtri in PTFE? Scegli il filtro giusto per la tua applicazione
- Qual è la resistenza alla temperatura dei filtri in PTFE? Stabilità termica senza pari da -200°C a +260°C
- In che modo l'idrofobicità dei filtri in PTFE ne avvantaggia l'uso? Garantire un flusso di gas ininterrotto e la filtrazione dei solventi