Il PTFE richiede una fabbricazione specializzata perché non diventa un liquido che scorre liberamente quando riscaldato. A differenza dei termoplastici convenzionali, il PTFE ad alto peso molecolare si ammorbidisce vicino alla sua transizione di fusione, intorno ai 327°C, trasformandosi in un gel rigido e altamente viscoso piuttosto che in una massa fusa a bassa viscosità. Di conseguenza, le normali attrezzature per lo stampaggio a iniezione non possono spingerlo in modo affidabile attraverso canali e cavità per formare vetreria personalizzata.
Il problema centrale è il flusso: il PTFE deve generalmente essere compresso a freddo e sinterizzato in semilavorati solidi prima che la geometria finale venga prodotta tramite lavorazione di precisione. Questo processo preserva la resistenza chimica e la purezza del materiale, consentendo ai produttori di creare recipienti, raccordi, celle e altri componenti di laboratorio non standard personalizzati.
Perché lo stampaggio a iniezione standard non funziona
Il PTFE non forma una massa fusa convenzionale
La maggior parte dei termoplastici lavorabili allo stato fuso diventa sufficientemente fluida al di sopra della temperatura di lavorazione. Tale fluidità consente alla pressione di iniezione di riempire la cavità dello stampo e riprodurne la forma.
Il PTFE si comporta diversamente. Il suo peso molecolare estremamente elevato, la struttura altamente lineare e la forte schermatura del fluoro producono una viscosità allo stato fuso eccezionalmente elevata. Al di sopra della sua transizione di fusione, forma un gel rigido con uno scorrimento pratico quasi nullo.
L'alta pressione non risolve il problema
Lo stampaggio a iniezione dipende dalla capacità di un materiale di fluire attraverso passaggi stretti prima di raffreddarsi. La resistenza al flusso del PTFE rende impraticabile spingerlo attraverso canali, ingressi e sezioni sottili standard utilizzando le normali condizioni di stampaggio.
Anche l'aumento della pressione non trasforma il PTFE in una massa fusa adatta allo stampaggio a iniezione. Può causare richieste eccessive alle attrezzature, riempimento incompleto, problemi dimensionali o danni al pezzo e allo stampo, senza fornire una riproduzione affidabile di geometrie complesse.
Il PTFE non può essere sciolto o facilmente riprocessato
Il PTFE è inoltre resistente a praticamente tutti i comuni solventi, acidi e basi. Pertanto, non può essere trasformato in una soluzione per il colaggio o rimodellato attraverso i comuni metodi di lavorazione in soluzione.
Ciò lascia ai produttori un percorso di produzione fondamentalmente diverso: formatura allo stato solido seguita da lavorazione meccanica.
Come viene fabbricato il PTFE
La compattazione della polvere crea la preforma
La resina di PTFE viene fornita come materiale granulare o polvere fine. La resina viene prima compattata a temperatura ambiente o vicino ad essa in una forma preliminare, come una billetta, un'asta, un tubo o un semilavorato stampato.
Questa fase di compattazione conferisce alla resina sciolta densità e integrità fisica sufficienti per subire il trattamento termico.
La sinterizzazione fonde le particelle
La preforma compattata viene riscaldata al di sopra della transizione di fusione del PTFE in condizioni controllate. Le particelle si fondono insieme man mano che il materiale si consolida, producendo un solido denso con le caratteristiche prestazioni chimiche e termiche del PTFE.
La sinterizzazione non equivale allo stampaggio a fusione convenzionale. Il materiale viene consolidato partendo da un corpo in polvere pressata piuttosto che iniettato come liquido fluido in uno stampo.
L'estrusione in pasta gestisce alcune forme specializzate
Alcuni prodotti in PTFE possono anche essere realizzati tramite estrusione in pasta. In questo metodo, il PTFE in polvere fine lubrificato viene forzato attraverso una filiera e quindi trattato termicamente.
L'estrusione in pasta è utile per geometrie selezionate, in particolare tubi e profili, ma non elimina la necessità di lavorazioni specializzate o lavorazioni secondarie quando un componente presenta caratteristiche complesse o tolleranze strette.
Perché la lavorazione CNC è essenziale per la vetreria da laboratorio personalizzata
I semilavorati solidi forniscono un punto di partenza affidabile
Dopo la compattazione e la sinterizzazione, il PTFE è disponibile come blocco denso, asta, tubo o altra forma preformata. Questo materiale può essere ispezionato e quindi lavorato per ottenere il componente richiesto.
Per le apparecchiature di laboratorio personalizzate, questo approccio è più adattabile rispetto alla progettazione e alla qualificazione di uno stampo dedicato per ogni pezzo non standard.
La lavorazione crea geometrie complesse
La lavorazione CNC può produrre caratteristiche difficili o impraticabili da formare solo tramite stampaggio a polvere. Queste includono:
- Cavità interne personalizzate
- Filettature e fori di precisione
- Canali per fluidi e passaggi di collettori
- Superfici di tenuta e scanalature
- Flange, porte e caratteristiche di accoppiamento
- Geometrie specializzate per celle elettrochimiche
Ciò rende possibile la produzione di recipienti di reazione personalizzati, rivestimenti per recipienti di digestione, raccordi di trasferimento, corpi valvola e attrezzature da laboratorio.
Le tolleranze strette sono importanti nei sistemi di laboratorio
La vetreria da laboratorio personalizzata deve spesso accoppiarsi con tubi, sensori, elettrodi, valvole, guarnizioni o altri componenti. Piccoli errori dimensionali possono causare perdite, scarso allineamento, volume morto o risultati sperimentali inaffidabili.
La lavorazione CNC di precisione consente di controllare le dimensioni finali e la finitura superficiale dopo la sinterizzazione, quando il ritiro e il consolidamento del materiale sono già avvenuti.
Il processo protegge le prestazioni del materiale
Il valore del PTFE nelle apparecchiature di laboratorio deriva dalla sua ampia resistenza chimica, basso attrito, resistenza termica e superficie pulita e non reattiva. La fabbricazione e la lavorazione controllate aiutano a mantenere queste proprietà senza introdurre additivi incompatibili o rivestimenti contaminanti.
Il pezzo finito rimane un componente in PTFE continuo, piuttosto che un assemblaggio stampato convenzionale che dipende da molteplici superfici incollate o rivestite.
Comprendere i compromessi
La lavorazione può generare più scarti
La lavorazione CNC rimuove materiale da una billetta o un'asta, quindi i pezzi complessi possono produrre scarti sostanziali. Questo è meno efficiente in termini di materiale rispetto allo stampaggio a iniezione ad alto volume, dove ogni ciclo di stampo può produrre pezzi quasi finiti.
Tuttavia, per vetreria da laboratorio personalizzata in pezzi singoli o a basso volume, evitare uno stampo specializzato può superare il costo dello scarto di lavorazione aggiuntivo.
La produzione è più lenta e costosa
La compattazione, la sinterizzazione, l'ispezione e la lavorazione CNC richiedono più tempo di lavorazione rispetto allo stampaggio a iniezione convenzionale. L'attrezzatura, il tempo macchina, l'esperienza dell'operatore e la verifica dimensionale contribuiscono al costo.
Il percorso specializzato è quindi più giustificato quando il pezzo richiede le prestazioni del PTFE o quando la geometria e il volume di produzione non supportano attrezzature di stampaggio dedicate.
La sinterizzazione introduce considerazioni dimensionali
Le preforme in PTFE possono cambiare dimensioni durante il consolidamento termico. I produttori devono tenere conto di questo comportamento durante la progettazione della preforma e del sovrametallo di lavorazione.
Le dimensioni finali dovrebbero essere stabilite tramite lavorazione e ispezione post-sinterizzazione piuttosto che assunte direttamente dalla forma compattata.
Non tutti i pezzi in PTFE necessitano dello stesso processo
Forme semplici ad alto volume possono essere prodotte utilizzando stampaggio a compressione e sinterizzazione, mentre i tubi possono utilizzare l'estrusione in pasta. I componenti altamente personalizzati richiedono solitamente la lavorazione da semilavorato sinterizzato, talvolta combinata con altre operazioni specializzate.
Il processo corretto dipende dalla geometria, dalla tolleranza, dalla quantità, dallo spessore della parete e dai requisiti di prestazione.
Fare la scelta giusta per il tuo obiettivo
Il metodo di produzione dovrebbe seguire la geometria richiesta del pezzo, il volume di produzione e le prestazioni del materiale.
- Se il tuo obiettivo principale è la geometria personalizzata: Specifica semilavorati in PTFE sinterizzato seguiti da lavorazione CNC, specialmente per canali interni, porte, filettature e forme di recipienti non standard.
- Se il tuo obiettivo principale è la purezza e la resistenza chimica: Utilizza un grado di PTFE non caricato appropriato e un processo di fabbricazione controllato che eviti materiali incompatibili e contaminazioni.
- Se il tuo obiettivo principale è il controllo dimensionale stretto: Tratta la sinterizzazione come una fase di preformatura e stabilisci le tolleranze finali tramite lavorazione CNC e ispezione post-sinterizzazione.
- Se il tuo obiettivo principale è la produzione ad alto volume: Valuta lo stampaggio a compressione, l'estrusione in pasta o un altro processo specializzato di formatura quasi definitiva prima di impegnarti in una lavorazione estesa.
- Se il tuo obiettivo principale è un apparato di laboratorio unico: La lavorazione CNC da billette di PTFE preformate è solitamente il percorso più flessibile perché evita attrezzature per stampi a iniezione personalizzati.
Il PTFE è difficile da stampare a iniezione perché non diventa mai una massa fusa fluida convenzionale, ma la compattazione, la sinterizzazione e la lavorazione CNC specializzate rendono le sue prestazioni di laboratorio uniche disponibili in forme personalizzate precise.
Tabella riassuntiva:
| Aspetto | Termoplastici convenzionali | PTFE |
|---|---|---|
| Comportamento alla fusione | Forma una massa fusa a bassa viscosità, scorre facilmente | Si ammorbidisce in un gel rigido, viscosità estremamente elevata |
| Stampaggio a iniezione | Processo standard, efficace | Non praticabile, non può riempire gli stampi |
| Metodo di fabbricazione | Lavorazione allo stato fuso (iniezione, estrusione) | Compattazione della polvere, sinterizzazione, poi lavorazione |
| Pezzi personalizzati | Richiede stampi personalizzati, costoso per piccoli volumi | Lavorazione CNC da semilavorato, flessibile per geometrie personalizzate |
| Tolleranze | Buone, ma dipendenti dal design dello stampo | Controllate tramite lavorazione post-sinterizzazione |
| Proprietà del materiale | Dipendenti dal processo | Mantiene resistenza chimica e purezza |
Hai bisogno di vetreria da laboratorio in PTFE personalizzata che resista a sostanze chimiche e temperature estreme? La nostra lavorazione CNC di precisione e le capacità di fabbricazione end-to-end di PTFE/PFA offrono componenti complessi e su misura da semilavorati sinterizzati. Contattaci oggi per discutere il tuo progetto e ricevere una soluzione su misura.
Prodotti correlati
- Apparecchiature da Laboratorio in PTFE Personalizzate Resistenti alla Corrosione, Celle di Reazione a Basso Sfondo, Fabbricazione di Precisione CNC
- Becher e palloni di grandi dimensioni in PTFE per applicazioni di laboratorio ad alta temperatura e resistente alla corrosione con fabbricazione CNC personalizzata
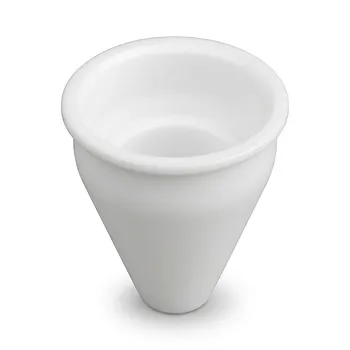
- Cella campionare conica in PTFE lavorata a misura, resistente alla corrosione, contenitore triangolare in fluoropolimero per l'analisi delle tracce
- Imbuto separatore a pressione costante in PTFE personalizzato, resistente alla corrosione, a basso fondo, per fiaschi PFA
- Piastre di Petri in Politetrafluoroetilene (PTFE) Personalizzate 60mm Resistenti alla Corrosione a Basso Sfondo per Laboratorio
Domande frequenti
- In che modo il comportamento di fusione del PTFE influisce sulle apparecchiature di laboratorio personalizzate? Approfondimenti chiave per la produzione.
- Quali sono i principali metodi di fabbricazione per gli apparecchi da laboratorio in PTFE? Approfondimenti degli esperti sull'ingegneria dei fluoropolimeri
- Qual è l'intervallo di compatibilità chimica per la vetreria da laboratorio in PTFE? Esplora la resistenza chimica quasi universale.
- Perché utilizzare PTFE o PFA per la sintesi di Cu-MOF modificati? Garantire elevata purezza ed eccezionale stabilità chimica
- Quali sono le principali proprietà di resistenza chimica delle apparecchiature di laboratorio in PTFE? Purezza e Inerzia Ineguagliabili