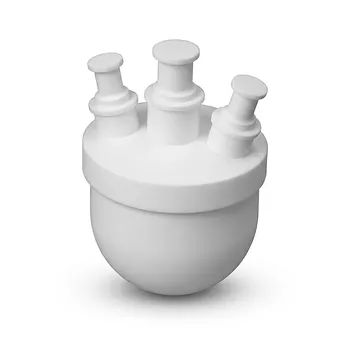
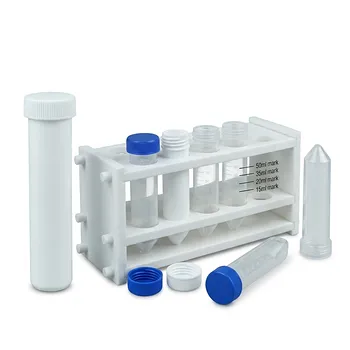
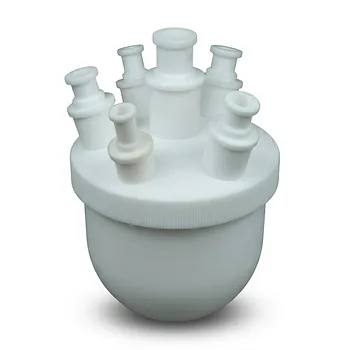
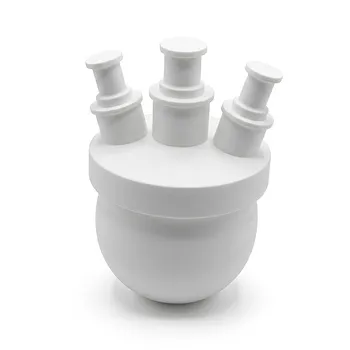
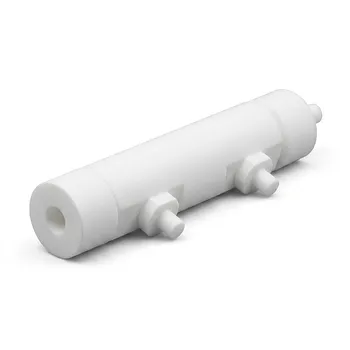
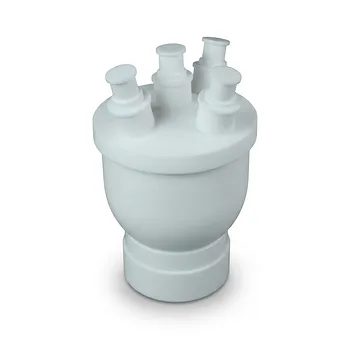
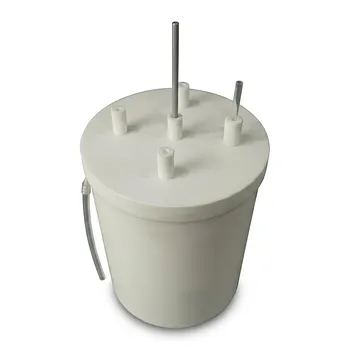
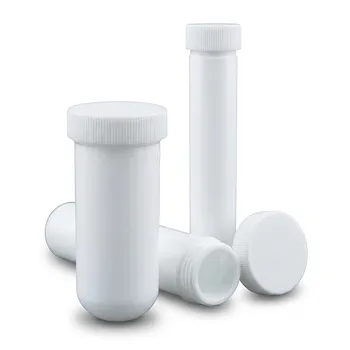
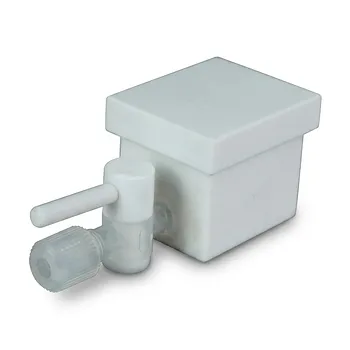
I recipienti da laboratorio in PTFE personalizzati non vengono solitamente stampati a iniezione perché il PTFE non diventa un liquido a scorrimento libero quando riscaldato. Il suo peso molecolare eccezionalmente elevato, la struttura molecolare lineare e la cristallinità producono una viscosità allo stato fuso estrema al di sopra del suo punto di fusione, che si aggira intorno ai 327 °C. Invece, i produttori comprimono a freddo la polvere di PTFE, la sinterizzano in un solido denso e utilizzano la lavorazione CNC di precisione per creare il recipiente o l'apparecchiatura finale.
Il PTFE si comporta più come una polvere ad alte prestazioni che deve essere consolidata che come una plastica tradizionale lavorabile allo stato fuso. La sinterizzazione crea la billetta solida, mentre la lavorazione CNC fornisce l'accuratezza dimensionale e la geometria complessa richieste per i componenti di laboratorio specializzati.
Perché lo stampaggio a iniezione convenzionale fallisce
Il PTFE ha un peso molecolare eccezionalmente elevato
Il PTFE standard non modificato ha un peso molecolare che può superare i 10.000.000. Le sue lunghe catene molecolari non ramificate diventano altamente aggrovigliate, rendendo il movimento sotto calore estremamente difficile.
La maggior parte delle termoplastiche diventa un fuso a bassa viscosità che può essere spinto attraverso un ugello e in uno stampo. Il PTFE rimane un materiale estremamente rigido e ad alta viscosità anche al di sopra del suo punto di fusione.
Gli atomi di fluoro schermano lo scheletro del polimero
Lo scheletro di carbonio del PTFE è strettamente circondato da atomi di fluoro elettronegativi. Questa struttura conferisce al PTFE la sua eccezionale resistenza chimica, il basso attrito e la stabilità termica, ma limita anche la mobilità molecolare.
Di conseguenza, il riscaldamento del PTFE non produce il tipo di flusso fluido richiesto per lo stampaggio a iniezione standard. Il materiale si ammorbidisce e forma un gel viscoso invece di comportarsi come un polimero liquido convenzionale.
La fusione non crea un flusso pratico
La distinzione critica è tra fusione e scorrimento. Il PTFE può subire una transizione di fase cristallina al di sopra del suo punto di fusione, ma la sua viscosità allo stato fuso rimane così elevata che le normali pressioni di iniezione non possono spostarlo attraverso canali, ingressi e cavità sottili dello stampo.
Ecco perché l'estrusione e lo stampaggio a iniezione convenzionali non sono adatti per il PTFE ad alto peso molecolare. Il problema non è semplicemente che il PTFE richiede una temperatura di lavorazione più elevata; la sua reologia è fondamentalmente diversa.
Come la sinterizzazione produce la forma di partenza del PTFE
La polvere viene compressa prima del riscaldamento
La resina di PTFE viene fornita come polvere granulare o fine piuttosto che come pellet convenzionale per stampaggio a iniezione. I produttori comprimono prima la polvere a temperatura ambiente in una preforma, billetta, tubo o altra forma vicina a quella finale.
La compressione conferisce alle particelle sciolte un contatto sufficiente e una stabilità meccanica per il successivo processo termico. Non fa scorrere il PTFE come un fuso.
Il calore fonde le particelle
Durante la sinterizzazione, la preforma compressa viene riscaldata al di sopra del punto di fusione del PTFE secondo un ciclo termico controllato. Le singole particelle si fondono e coalescono in una struttura polimerica continua e densa.
Il processo è paragonabile in linea di principio ai metodi di consolidamento delle polveri utilizzati per altri materiali difficili da fondere. Una corretta sinterizzazione è essenziale per la resistenza, la tenuta stagna, la qualità della superficie e la resistenza alla penetrazione chimica.
Il risultato è una billetta lavorabile
Dopo il raffreddamento, il risultato è un blocco, un'asta, un tubo o un semilavorato stampato in PTFE solido. Questo materiale mantiene le caratteristiche che rendono il PTFE prezioso nel servizio di laboratorio, inclusa l'elevata resistenza chimica, la resistenza termica e la bassa reattività superficiale.
La preforma può avere una forma di base utile, ma generalmente non contiene i dettagli intricati o le tolleranze strette dell'apparecchiatura finita.
Perché la lavorazione CNC viene utilizzata per apparecchiature personalizzate
La geometria di laboratorio personalizzata è spesso non standard
Le apparecchiature di laboratorio specializzate possono includere recipienti di reazione, celle elettrochimiche, rivestimenti per recipienti di digestione, valvole personalizzate, raccordi di trasferimento e dispositivi insoliti. Queste parti sono spesso prodotte in volumi ridotti e possono essere progettate per un particolare esperimento o strumento.
Creare uno stampo a iniezione dedicato per ogni variante sarebbe costoso e lento. La lavorazione CNC può produrre geometrie diverse direttamente dal materiale in PTFE sinterizzato senza richiedere uno stampo specializzato per ogni progetto.
La lavorazione fornisce controllo dimensionale
L'attrezzatura CNC può creare fori controllati, filettature, superfici di tenuta, tasche, canali, caratteristiche di montaggio e altre geometrie dettagliate. Consente inoltre ai produttori di mantenere le tolleranze richieste per i componenti di accoppiamento e i percorsi dei fluidi resistenti alle perdite.
Per le apparecchiature di laboratorio, l'accuratezza dimensionale è spesso più importante del raggiungimento del minor costo di produzione possibile. Un'interfaccia scarsamente controllata può causare perdite, contaminazione o risultati sperimentali inaffidabili.
La lavorazione protegge il ruolo funzionale del materiale
Il PTFE viene spesso utilizzato come superficie chimicamente resistente o a bassa contaminazione a contatto con reagenti, campioni, gas o solventi. Partire da materiale correttamente sinterizzato e lavorare la geometria finale aiuta a preservare una struttura del materiale densa e omogenea.
La lavorazione evita anche di forzare il polimero attraverso stretti ingressi di iniezione o percorsi di flusso complessi, dove la lavorazione convenzionale sarebbe impraticabile per il PTFE ad alto peso molecolare.
Perché il percorso di produzione si adatta alle esigenze di laboratorio
La produzione a basso volume è economicamente razionale
Lo stampaggio a iniezione è più efficiente quando sono necessarie molte parti identiche. I costi di stampo, attrezzaggio, configurazione e convalida possono essere distribuiti su un'ampia serie di produzione.
I recipienti da laboratorio personalizzati sono spesso realizzati in piccole quantità. La compressione, la sinterizzazione e la lavorazione CNC offrono solitamente un percorso più pratico per prototipi, pezzi unici, componenti di ricambio e attrezzature di ricerca specializzate.
Le parti complesse possono essere modificate più facilmente
I progetti di ricerca cambiano frequentemente dopo i test. Un componente in PTFE lavorato può essere revisionato regolando il programma CNC o utilizzando una dimensione di billetta diversa.
Un design stampato a iniezione richiederebbe generalmente la modifica dello stampo o un attrezzaggio completamente nuovo, aumentando sia i tempi di consegna che i costi.
Il PTFE supporta un servizio chimico impegnativo
Il PTFE sinterizzato e lavorato viene selezionato dove sono importanti la resistenza a prodotti chimici aggressivi, il basso attrito, la stabilità termica e la bassa interazione superficiale. Queste proprietà sono particolarmente preziose in recipienti, rivestimenti, raccordi e componenti esposti ad ambienti di laboratorio corrosivi.
Il metodo di produzione supporta quindi l'applicazione: rende possibili geometrie difficili pur mantenendo le proprietà che hanno motivato la scelta del PTFE.
Comprendere i compromessi
La lavorazione produce scarti di materiale
La lavorazione CNC rimuove materiale da un semilavorato sinterizzato più grande. Le parti complesse possono quindi generare trucioli e scarti sostanziali, specialmente quando la geometria finale differisce significativamente dalla billetta di partenza.
Questo è meno efficiente dal punto di vista del materiale rispetto allo stampaggio di parti quasi finite. Lo spreco aggiuntivo è spesso accettato perché i componenti in PTFE personalizzati sono prodotti in quantità limitate e richiedono geometrie specializzate.
La produzione può essere più lenta
La sinterizzazione richiede riscaldamento e raffreddamento controllati, e la lavorazione CNC aggiunge passaggi di programmazione, configurazione, ispezione e finitura. Il processo completo è generalmente più lento rispetto allo stampaggio di una parte ad alto volume da una plastica lavorabile allo stato fuso.
Il compromesso è una maggiore flessibilità di progettazione e la capacità di produrre parti che lo stampaggio convenzionale non può realizzare.
I cambiamenti dimensionali devono essere gestiti
Il PTFE può subire cambiamenti dimensionali durante la sinterizzazione e può mostrare scorrimento o deformazione sotto carico sostenuto e temperatura elevata. I produttori devono tenere conto del comportamento del materiale durante la progettazione della preforma, il processo termico, la lavorazione e l'uso.
Le applicazioni critiche possono richiedere un'attenta pianificazione delle tolleranze, un supporto appropriato e un'ispezione dopo la lavorazione.
Lo stampaggio a iniezione non è sempre impossibile per ogni materiale a base di PTFE
La limitazione si applica principalmente all'omopolimero di PTFE ad alto peso molecolare non modificato. Alcuni fluoropolimeri modificati o materiali correlati al PTFE a basso peso molecolare possono essere lavorati utilizzando tecniche diverse.
Tali materiali non dovrebbero essere trattati come intercambiabili con il PTFE standard. La resina selezionata deve comunque soddisfare i requisiti chimici, termici, di purezza e meccanici dell'applicazione.
Fare la scelta giusta per il proprio obiettivo
Il percorso di produzione corretto dipende dal grado del materiale, dal volume di produzione, dalla geometria e dalle prestazioni richieste.
- Se il tuo obiettivo principale è la resistenza chimica e la purezza del materiale: Utilizza materiale in PTFE correttamente sinterizzato e una lavorazione controllata per preservare una superficie di contatto densa e chimicamente resistente.
- Se il tuo obiettivo principale è una geometria complessa a basso volume: Scegli la lavorazione CNC da una billetta sinterizzata perché evita il costo e l'inflessibilità degli stampi a iniezione dedicati.
- Se il tuo obiettivo principale è la produzione ad alto volume: Valuta fluoropolimeri modificati o altri materiali lavorabili allo stato fuso, a condizione che soddisfino i requisiti di prestazione dell'applicazione.
- Se il tuo obiettivo principale è l'affidabilità dimensionale: Specifica insieme il processo di sinterizzazione, le tolleranze di lavorazione, le condizioni termiche e l'ispezione post-lavorazione, invece di trattare l'accuratezza CNC come l'unico fattore di controllo.
Comprendere il comportamento allo stato fuso del PTFE rende chiara la scelta di produzione: la sinterizzazione crea la forma solida utilizzabile e la lavorazione CNC trasforma quella forma in uno strumento di laboratorio preciso.
Tabella riassuntiva:
| Aspetto | Sinterizzazione + Lavorazione CNC | Stampaggio a iniezione convenzionale |
|---|---|---|
| Comportamento del materiale | La polvere di PTFE viene compressa e fusa; nessun flusso libero. | Il PTFE non scorre come un fuso; impraticabile. |
| Volume di produzione | Ideale per parti personalizzate a basso volume. | Ideale per parti identiche ad alto volume. |
| Flessibilità di design | Alta; facile da modificare tramite programmi CNC. | Bassa; richiede nuovi stampi per le modifiche. |
| Tolleranze | Eccellenti; lavorazione precisa. | Buone ma limitate dal flusso del fuso. |
| Costo per parti personalizzate | Più basso per piccole quantità. | Alto a causa dei costi degli stampi. |
Hai bisogno di vetreria da laboratorio in PTFE personalizzata? KINTEK è specializzata in fluoropolimeri ad alte prestazioni, offrendo lavorazione CNC di precisione e sinterizzazione. Dai recipienti standard alle apparecchiature complesse, forniamo soluzioni su misura per il tuo laboratorio. Contattaci oggi per un preventivo!
Prodotti correlati
- Pallone PTFE Personalizzato Grande Volume 18L Resistente alla Corrosione Recipiente Chimico ad Alta Purezza a Basso Fondo
- Recipiente di reazione in PTFE personalizzabile ad alte prestazioni e pallone in politetrafluoroetilene resistente alla corrosione per laboratori chimici
- Tubi di Digestione PTFE Personalizzati e Vasi Centrifuga in Politetrafluoroetilene ad Alta Purezza 60ml per Analisi di Tracce
- Sistema di Filtrazione a Vuoto con Vasca di Reazione in PTFE Personalizzabile, Pala di Agitazione Elettrica e Imbuto Buchner
- Reattore Chimico da Laboratorio Personalizzato in PTFE da 18L con Collo Multiplo per Sintesi ad Alta Purezza e Applicazioni di Agitazione
Domande frequenti
- Perché la fluorurazione tramite degradazione del PTFE è termicamente diversa dalla formazione di ossidi durante la lavorazione di formulazioni di metalli reattivi in recipienti personalizzati in PTFE? Approfondimenti chiave sulla sicurezza per reazioni ad alto rischio
- In che modo i solventi contenenti idrogeno e quelli alogenati differiscono nella loro capacità di causare rigonfiamento nei recipienti di laboratorio in PTFE? Spiegazione delle differenze chiave
- Perché i recipienti e i contenitori da laboratorio in fluoropolimero PTFE mostrano una resistenza chimica superiore contro solventi aggressivi e acidi corrosivi rispetto alla normale vetreria in plastica? Scopri i segreti molecolari.
- Come si comportano i contenitori in politetrafluoroetilene (PTFE) per quanto riguarda la permeazione dei gas? Approfondimenti degli esperti sull'assorbimento dei solventi
- Quali sono i passaggi chiave per l'integrità strutturale nei recipienti di reazione da laboratorio in PTFE stampato? Padroneggiare la lavorazione delle polveri fini.