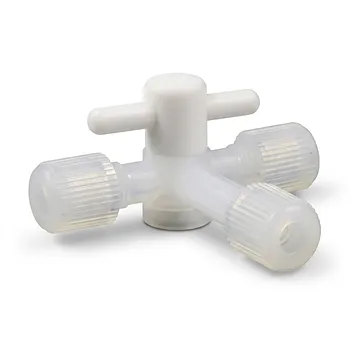
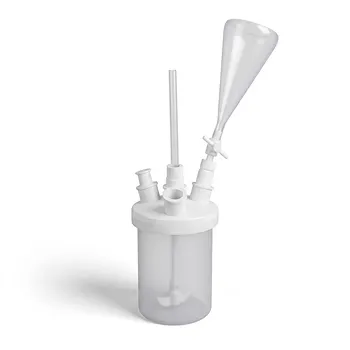
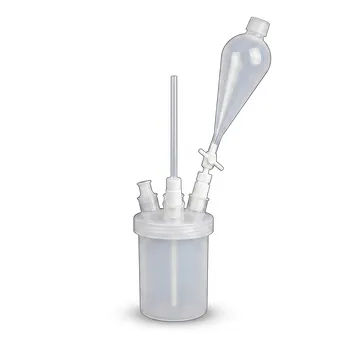
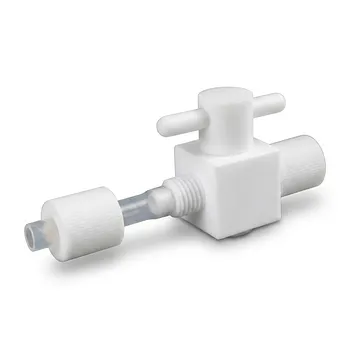
Il PFA è vantaggioso perché la sua struttura copolimerica gli conferisce fluidità allo stato fuso senza sacrificare la chimica fluorurata che rende il PTFE resistente. Il PFA incorpora comonomeri di perfluoroalcossi vinil etere in una catena principale di tetrafluoroetilene, interrompendo la struttura cristallina altamente regolare del PTFE e riducendo notevolmente la viscosità allo stato fuso. Di conseguenza, il PFA può essere estruso, stampato a iniezione, termoformato e saldato in raccordi, valvole e percorsi fluidi a basso volume morto complessi, che il PTFE standard richiede generalmente di produrre tramite stampaggio a compressione, sinterizzazione o lavorazione meccanica.
Il PFA combina prestazioni chimiche e termiche simili al PTFE con una reale lavorabilità allo stato fuso. Questa differenza di lavorazione consente componenti per il trasferimento di fluidi in laboratorio più complessi, precisi, senza giunture e costantemente a tenuta stagna.
Perché il PTFE standard è difficile da stampare
Il PTFE ha una struttura molecolare estremamente regolare
Il PTFE standard è costituito principalmente da una catena di tetrafluoroetilene altamente regolare. La sua struttura completamente fluorurata fornisce un'eccezionale inerzia chimica, bassa energia superficiale ed elevata stabilità termica.
Tale regolarità molecolare promuove anche la cristallinità e una viscosità allo stato fuso molto elevata. Quando riscaldato oltre la sua transizione di fusione, il PTFE non diventa un liquido che scorre liberamente adatto al normale stampaggio a iniezione; si comporta più come un gel rigido che non scorre.
Il PTFE richiede una fabbricazione specializzata
Poiché il PTFE standard non può fluire convenzionalmente attraverso uno stampo a iniezione, i produttori utilizzano tipicamente lo stampaggio a compressione, la sinterizzazione, l'estrusione a pistone o la lavorazione CNC.
Questi metodi sono efficaci per guarnizioni, forme semplici e componenti lavorati, ma diventano più impegnativi quando un raccordo contiene fori intersecanti, filettature interne, sedi valvola, sezioni sottili o geometrie esterne complesse.
La lavorazione meccanica crea vincoli di processo e di design
La lavorazione meccanica può produrre parti in PTFE precise, ma aggiunge manodopera, spreco di materiale e opportunità di variazione dimensionale. I passaggi interni e le geometrie chiuse possono anche essere difficili o impossibili da lavorare economicamente.
Il risultato può essere un componente assemblato da più pezzi, con giunture aggiuntive o volume morto che sono indesiderabili nella gestione di fluidi ad alta purezza.
Come la struttura del PFA consente la lavorazione allo stato fuso
I comonomeri perfluoroalcossi interrompono la cristallizzazione
Il PFA copolimerizza il tetrafluoroetilene con unità di perfluoroalcossi vinil etere, come il PPVE. I gruppi laterali ingombranti interrompono l'impacchettamento regolare della catena di PTFE.
Ciò riduce la cristallinità e abbassa la resistenza al movimento molecolare durante il riscaldamento. Il PFA sviluppa quindi una fluidità allo stato fuso sufficiente per l'estrusione e lo stampaggio a iniezione, pur mantenendo una catena principale di carbonio completamente fluorurata.
Il PFA mantiene le proprietà fondamentali dei fluoropolimeri
La modifica con comonomeri cambia il comportamento di lavorazione più dell'identità chimica. Il PFA mantiene un'altissima resistenza agli agenti chimici aggressivi, bassa energia superficiale, idrofobicità, isolamento elettrico e capacità ad alta temperatura paragonabili al PTFE.
La stabilizzazione dei gruppi terminali post-polimerizzazione, inclusa la conversione dei gruppi terminali reattivi in stabili gruppi CF3, supporta ulteriormente la stabilità termica durante la lavorazione e l'uso.
Il PFA può essere lavorato tramite attrezzature convenzionali
La fluidità allo stato fuso del PFA consente al materiale riscaldato di riempire stampi dettagliati e passaggi stretti. I produttori possono formare corpi valvola, connettori filettati, raccordi per tubi, collettori, componenti per recipienti e altre geometrie in un'unica operazione di stampaggio controllata.
Il PFA può anche essere termoformato, estruso e saldato a fusione. Queste capacità sono particolarmente preziose quando un design richiede caratteristiche integrate o una costruzione in fluoropolimero continuo.
Perché questo è importante per i raccordi per fluidi da laboratorio
I percorsi di flusso interni complessi diventano pratici
Un raccordo in PFA stampato può incorporare canali intersecanti, spalle interne, sedi valvola e caratteristiche di connessione direttamente nella parte. Ciò riduce la dipendenza dalla lavorazione meccanica secondaria e semplifica la produzione di geometrie che sarebbero difficili da creare da un blocco di PTFE solido.
Lo stampaggio complesso supporta anche design a basso volume morto, che aiutano a ridurre il fluido trattenuto e il trascinamento tra le fasi analitiche.
Le superfici stampate supportano la gestione ad alta purezza
La lavorazione allo stato fuso controllata può produrre superfici lisce e non porose con meno segni di lavorazione e meno opportunità di micro-vuoti o irregolarità. Le superfici interne lisce rendono più difficile per i contaminanti o i residui di processo rimanere intrappolati nel percorso del fluido.
Questo è importante nell'analisi in tracce, nella gestione di prodotti chimici per semiconduttori e in altre applicazioni in cui le sostanze estraibili, il rilascio di particelle e la contaminazione incrociata devono essere ridotti al minimo.
Meno giunture possono migliorare la tenuta stagna
Lo stampaggio e la saldatura a fusione del PFA possono produrre costruzioni integrate o senza giunture che riducono il numero di interfacce a contatto con il fluido di processo. Meno giunture significano meno potenziali percorsi di perdita e meno punti in cui la contaminazione può accumularsi.
Ciò non rende ogni assemblaggio in PFA stampato a tenuta stagna per impostazione predefinita; il design della tenuta, le tolleranze, la qualità della saldatura e le condizioni operative rimangono critici.
La ripetibilità dimensionale migliora la produzione
Lo stampaggio a iniezione utilizza uno stampo definito per riprodurre la stessa geometria su molte parti. Per i raccordi con porte standardizzate, interfacce valvola o connessioni per tubi, questo può migliorare la coerenza e ridurre la variazione associata alla lavorazione e all'assemblaggio manuali.
Lo stampaggio è particolarmente interessante quando il volume di produzione giustifica l'attrezzatura dedicata.
L'equilibrio delle prestazioni tra PFA e PTFE
La resistenza chimica rimane paragonabile per molte applicazioni
Entrambi i materiali sono fluoropolimeri perfluorurati e sono selezionati per la loro resistenza a un'ampia gamma di acidi, basi, solventi e prodotti chimici aggressivi da laboratorio. Il PFA non è quindi un compromesso basato esclusivamente sulla facilità di produzione.
Il grado appropriato deve comunque essere verificato rispetto agli specifici prodotti chimici, concentrazioni, temperature, tempi di esposizione e carichi meccanici coinvolti.
La capacità termica rimane elevata
Il PFA supporta il servizio di laboratorio ad alta temperatura ed è comunemente utilizzato in applicazioni con temperature continue attorno all'intervallo superiore associato al PTFE, spesso circa 260°C a seconda del grado e del design.
La temperatura ammissibile effettiva dipende dalla pressione, dallo spessore della parete, dal carico, dal ciclo termico e dai dati del produttore. Un confronto dei materiali non dovrebbe basarsi solo su una temperatura massima nominale.
Il PFA offre una trasparenza utile
Molti gradi di PFA sono traslucidi o altamente traslucidi, mentre il PTFE standard è tipicamente opaco. Questo può aiutare gli utenti a ispezionare la presenza di fluidi, bolle, depositi o il comportamento del flusso in tubi e recipienti.
La trasparenza è un vantaggio applicativo, ma non dovrebbe prevalere su requisiti più importanti come la pressione nominale, la compatibilità chimica o la sensibilità alla luce del fluido.
Comprendere i compromessi
Il PTFE può rimanere la scelta migliore per le parti lavorate
Il PTFE standard è ancora altamente efficace per componenti personalizzati unici, sezioni pesanti, guarnizioni e geometrie facili da lavorare. Può anche essere preferito laddove il design richieda il particolare comportamento meccanico o termico di un grado di PTFE ad alto peso molecolare.
Il vantaggio di lavorazione del PFA conta di più quando la complessità, la ripetibilità, la costruzione senza giunture o il volume di produzione sono importanti.
Lo stampaggio del PFA richiede un maggiore controllo del processo
Il PFA deve essere lavorato a temperature elevate e il design dello stampo, il controllo termico, il ritiro, le linee di saldatura e il comportamento di raffreddamento influenzano le dimensioni finali. I raccordi a tolleranza stretta richiedono quindi attrezzature qualificate e la convalida del processo.
Una parte stampata non è automaticamente più precisa di una parte lavorata; la precisione dipende dal materiale completo, dall'attrezzatura e dal processo di produzione.
Il PFA può avere un comportamento meccanico diverso
Sebbene il PFA mantenga forti prestazioni da fluoropolimero, le sue proprietà meccaniche, la rigidità, il comportamento allo scorrimento e la resistenza alla deformazione possono differire da quelli del grado di PTFE selezionato. I raccordi esposti a pressione, carichi di serraggio o temperature elevate devono essere valutati come componenti ingegnerizzati.
La selezione del materiale dovrebbe confrontare i dati specifici del grado piuttosto che trattare tutti i prodotti in PTFE e PFA come intercambiabili.
L'economia dell'attrezzatura influenza la decisione
Lo stampaggio a iniezione richiede attrezzature iniziali e sviluppo del processo. Per piccole quantità o design personalizzati che cambiano frequentemente, lavorare il PTFE può essere più economico nonostante la maggiore manodopera per parte.
Per la produzione ripetuta di raccordi complessi, l'investimento nell'attrezzatura può essere compensato dalla riduzione dei costi di lavorazione, assemblaggio e ispezione.
Fare la scelta giusta per il proprio obiettivo
Selezionare il materiale e il processo in base alla geometria del raccordo, ai requisiti di purezza, al volume di produzione e alle condizioni di servizio.
- Se l'attenzione principale è la geometria complessa: Scegliere il PFA quando il raccordo richiede passaggi interni stampati, caratteristiche della valvola integrate, filettature complesse o percorsi di flusso a basso volume morto.
- Se l'attenzione principale è la gestione di fluidi ad alta purezza: Scegliere il PFA quando sono importanti superfici lisce, a basso contenuto estraibile, non porose e un numero ridotto di giunture.
- Se l'attenzione principale è la personalizzazione a basso volume: Scegliere il PTFE quando lavorare un piccolo numero di parti è più pratico rispetto all'investimento in attrezzature per PFA.
- Se l'attenzione principale è il servizio chimico e termico estremo: Valutare entrambi i materiali per grado e condizioni operative, poiché il PFA può mantenere una resistenza ai fluoropolimeri paragonabile ma non è automaticamente equivalente in ogni applicazione meccanica.
- Se l'attenzione principale è la produzione ripetibile: Scegliere il PFA stampato a iniezione quando sono necessari raccordi coerenti e complessi in quantità che giustificano l'attrezzatura dedicata.
La distinzione ingegneristica centrale è semplice: il PTFE fornisce prestazioni eccezionali come fluoropolimero ma resiste al flusso allo stato fuso, mentre il PFA modifica la struttura della catena abbastanza da rendere pratico lo stampaggio complesso senza rinunciare alle proprietà da cui dipendono i sistemi fluidi di laboratorio.
Tabella riassuntiva:
| Proprietà | PTFE | PFA |
|---|---|---|
| Struttura molecolare | Altamente regolare, cristallina | Copolimero con gruppi laterali, meno cristallino |
| Flusso allo stato fuso | Viscosità molto alta, non scorre liberamente | Lavorabile allo stato fuso, adatto allo stampaggio a iniezione |
| Fabbricazione tipica | Stampaggio a compressione, sinterizzazione, lavorazione meccanica | Stampaggio a iniezione, estrusione, termoformatura, saldatura |
| Complessità delle parti | Limitata, richiede spesso l'assemblaggio | Geometrie complesse, possibili caratteristiche integrate |
| Qualità della superficie | Segni di lavorazione, potenziale porosità | Superfici stampate lisce e non porose |
| Numero di giunture | Più giunture dovute all'assemblaggio | Meno giunture, possibili costruzioni senza giunture |
| Ripetibilità dimensionale | Variabile, processi manuali | Alta ripetibilità con l'attrezzatura |
| Resistenza chimica | Eccellente | Paragonabile |
| Stabilità termica | Eccellente | Paragonabile |
| Trasparenza | Opaco | Traslucido |
Sblocca il pieno potenziale dei tuoi sistemi fluidi con i raccordi in PFA di precisione KINTEK. Le nostre capacità di produzione esclusivamente dedicate a PTFE/PFA offrono componenti complessi e a tenuta stagna che soddisfano i più elevati standard di purezza. Che tu abbia bisogno di raccordi stampati su misura, collettori a basso volume morto o percorsi fluidi privi di contaminanti, forniamo soluzioni su misura supportate dalla nostra esperienza di lavorazione CNC end-to-end. Contattaci oggi per discutere i tuoi requisiti e vedere come KINTEK può ottimizzare le prestazioni del tuo laboratorio.
Prodotti correlati
- Valvole PFA ad Alta Purezza e Tubazioni Trasparenti Saldabili Resistenti alla Corrosione per il Trasferimento di Fluidi nella Produzione di Sensori per Semiconduttori
- Tubo PFA resistente alla corrosione 1/4 pollice, componenti per trasferimento fluidi stampati e saldati su misura
- Valvola in PFA ad alta purezza resistente alla corrosione e tubazione trasparente saldabile per il trasferimento di fluidi nel settore dei semiconduttori
- Rubinetto in PTFE ad alta resistenza alla corrosione - Valvola in politetrafluoroetilene per serbatoi di stoccaggio chimici e sistemi di trasferimento fluidi - Qualità industriale personalizzabile
- Erogatore a collo di bottiglia in PFA resistente alla corrosione, traslucido, sistema di estrazione a spremitura per liquidi per la manipolazione di prodotti chimici ultra puri
Domande frequenti
- Perché sono richiesti componenti per il trasferimento di fluidi in PFA ad alta purezza per gli OSDAs e la silice? Garantire la Precisione nella Sintesi delle Zeoliti
- Perché i componenti in PFA ad alta purezza per gli elettrocatalizzatori derivati da MOF sono essenziali? Raggiungi la Purezza Chimica Assoluta
- Perché i componenti per il trasferimento di fluidi in PFA ad alta purezza sono preferiti per gli elettroliti delle batterie? Garantire purezza e accuratezza dei dati
- In che modo il tubo in PFA ad alta purezza mantiene la purezza dei reagenti? Ottieni un trasferimento di fluidi ultra-liscio e a contaminazione zero
- Quale ruolo svolgono i tubi e le valvole in PFA nei sistemi di trasferimento di fluidi di laboratorio ad alta precisione? Garantire risultati ultra-puri