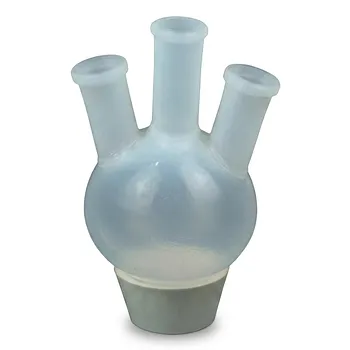
La differenza operativa risiede nel fatto che PFA e FEP possono essere formati come termoplastici fluidi, mentre il PTFE non modificato no. Di conseguenza, PFA e FEP possono essere estrusi, stampati a iniezione e, in applicazioni idonee, stampati per soffiaggio per ottenere articoli da laboratorio e raccordi complessi. Il PTFE deve prima essere stampato a compressione e sinterizzato, estruso in pasta o formato in semilavorati che vengono successivamente lavorati meccanicamente, rendendo la fabbricazione più dipendente da attrezzature e operazioni CNC.
PFA e FEP offrono stampaggio ed estrusione diretti per componenti complessi o ad alto volume; il PTFE offre eccellenti prestazioni chimiche e termiche, ma generalmente richiede una formatura a base di polvere e una lavorazione meccanica secondaria. La scelta del materiale influenza quindi non solo la compatibilità chimica, ma anche la geometria, il metodo di produzione, la continuità superficiale, il costo e la ripetibilità ottenibile.
Perché il PTFE richiede un percorso di produzione diverso
Il PTFE non scorre come un materiale fuso convenzionale
Il PTFE non modificato ha una viscosità allo stato fuso eccezionalmente elevata, circa 10¹¹–10¹² poise vicino a 380°C. Sebbene raggiunga una transizione di fusione intorno ai 327–342°C, non sviluppa un flusso fluido utilizzabile al di sopra di tale temperatura.
Questa è la distinzione critica: raggiungere il punto di fusione non fa comportare il PTFE come una normale resina per stampaggio a iniezione.
Il PTFE viene formato a partire da polvere
La resina di PTFE granulare viene comunemente stampata a compressione e poi sinterizzata per produrre billette, fogli, tubi e altri semilavorati. Le polveri fini di PTFE vengono utilizzate nell'estrusione in pasta per tubi, guarnizioni e prodotti simili.
Il semilavorato risultante può quindi essere lavorato con precisione CNC per creare recipienti di reazione personalizzati, celle elettrochimiche, collettori, raccordi e articoli da laboratorio specializzati.
La lavorazione meccanica controlla la geometria finale
Per componenti personalizzati unici o a basso volume, la lavorazione meccanica di semilavorati in PTFE sinterizzato offre una notevole flessibilità geometrica. Caratteristiche come filettature, canali, fori, piani di tenuta e interfacce di montaggio possono essere definiti direttamente dal progetto.
Tuttavia, il processo è sottrattivo. Il materiale deve essere rimosso da un blocco stampato e la geometria ottenibile dipende dall'accesso degli utensili, dallo spessore delle pareti, dal controllo della distorsione e dal comportamento del semilavorato sinterizzato durante la lavorazione.
Come PFA e FEP cambiano il processo
I comonomeri consentono la lavorazione a fusione
PFA e FEP contengono comonomeri che riducono la cristallinità e la viscosità allo stato fuso rispetto al PTFE non modificato. Il PFA incorpora gruppi perfluoroalcossilici, mentre il FEP incorpora esafluoropropilene.
Questi cambiamenti strutturali consentono ai polimeri di fluire attraverso le apparecchiature termoplastiche convenzionali senza sacrificare l'ampia resistenza chimica prevista dai materiali perfluorurati.
Le forme complesse possono essere stampate direttamente
PFA e FEP possono essere stampati a iniezione in corpi valvola complessi, raccordi per fluidi, tappi e componenti per recipienti. Possono anche essere estrusi a fusione in tubi, profili e forme continue.
Poiché la forma finale può essere creata direttamente nello stampo o nella filiera, questo percorso è ben adatto alla produzione ripetuta di geometrie complesse.
Il PFA supporta componenti per la gestione dei fluidi senza giunzioni
Il PFA è particolarmente utile per articoli da laboratorio ad alta purezza, contenitori per analisi in tracce, recipienti per digestione, assemblaggi di tubi e raccordi stampati. La lavorazione a fusione può produrre strutture continue e senza giunzioni con meno interfacce lavorate e meno punti di assemblaggio.
Il PFA è anche comunemente traslucido, il che può aiutare nell'ispezione visiva del contenuto e del movimento dei fluidi.
Cosa significa questo per gli articoli da laboratorio personalizzati
Il PTFE si adatta a componenti specializzati a basso volume
Il PTFE è spesso la scelta pratica quando il design è altamente personalizzato, il volume di produzione è basso o il componente deve essere lavorato da un solido robusto. Ciò include apparati di reazione insoliti, supporti personalizzati, componenti elettrochimici e articoli da laboratorio per impieghi gravosi.
Il flusso di lavoro di produzione è tipicamente: selezionare una forma di semilavorato in PTFE adatta, lavorare le caratteristiche richieste e ispezionare il componente finito.
Il PFA si adatta a componenti complessi o ripetibili
Il PFA è vantaggioso quando il componente ha una forma tridimensionale complessa, pareti sottili o continue, porte integrate o una geometria che richiederebbe un'ampia lavorazione meccanica e assemblaggio nel PTFE.
Diventa più interessante all'aumentare del volume di produzione, poiché le attrezzature e lo stampaggio possono sostituire la ripetuta lavorazione meccanica manuale.
Il FEP si adatta ad applicazioni a temperatura più bassa lavorate a fusione
Il FEP offre lo stesso vantaggio di base nella produzione del PFA: può essere estruso e stampato in componenti complessi. La sua temperatura di utilizzo continuo è generalmente inferiore, circa 200°C, rispetto ai circa 260°C del PFA.
Il FEP è quindi più appropriato quando l'applicazione beneficia della lavorazione a fusione e non richiede la capacità di temperatura continua superiore del PFA.
Come i processi influenzano le prestazioni dei componenti
Il PTFE lavorato utilizza le interfacce intenzionalmente
Un assemblaggio in PTFE lavorato meccanicamente può contenere giunti filettati, passaggi forati, accoppiamenti a pressione o sezioni incollate e trattenute meccanicamente. Queste caratteristiche possono essere utili, ma ogni interfaccia introduce un altro punto da valutare per perdite, contaminazione, volume morto o movimento meccanico.
Il design dovrebbe tenere conto del fatto che il componente finale potrebbe essere assemblato da diverse caratteristiche lavorate piuttosto che formato come un'unica forma stampata continua.
Il PFA stampato può ridurre la complessità dell'assemblaggio
Un componente in PFA stampato può incorporare diverse caratteristiche funzionali in un unico pezzo. Ridurre il numero di giunti può semplificare i percorsi dei fluidi e migliorare la coerenza tra le unità di produzione.
Questo vantaggio dipende da un'adeguata progettazione dello stampo, dal controllo del processo e dalla validazione del componente stampato. La lavorazione a fusione non elimina la necessità di ispezionare difetti, variazioni dimensionali o contaminazioni.
La costruzione trasparente o traslucida può aiutare l'ispezione
PFA e FEP possono fornire componenti traslucidi che consentono agli operatori di osservare livelli di fluido, bolle, depositi o comportamento del flusso. Questo può essere prezioso nei sistemi di analisi in tracce e di gestione dei fluidi ad alta purezza.
La costruzione opaca e lavorata del PTFE può essere preferibile quando l'opacità, la rigidità o un particolare requisito di forma del semilavorato sono più importanti dell'accesso visivo.
Comprendere i compromessi
Il PTFE ha più vincoli di fabbricazione
Il PTFE non può essere semplicemente caricato in apparecchiature di stampaggio a iniezione standard e stampato come un tipico termoplastico. La preparazione della polvere, la compressione, la sinterizzazione, l'estrusione in pasta e la lavorazione meccanica secondaria richiedono una conoscenza specifica del processo.
Componenti grandi o complessi possono anche comportare maggiori sprechi di materiale e tempi di produzione più lunghi se fabbricati da billetta.
Il PFA richiede investimenti in attrezzature e processi
PFA e FEP riducono la necessità di lavorazioni meccaniche secondarie, ma lo stampaggio a iniezione e l'estrusione richiedono attrezzature dedicate. Per un singolo recipiente personalizzato o un prototipo iniziale, i costi delle attrezzature possono superare i benefici dello stampaggio diretto.
La progettazione dello stampo deve anche tenere conto del ritiro, delle tolleranze dimensionali, delle linee di saldatura, delle posizioni dei punti di iniezione e del comportamento delle sezioni sottili.
PFA e FEP non sono termicamente equivalenti
Il PFA generalmente mantiene una temperatura di utilizzo continuo vicina a quella del PTFE, circa 260°C. Il FEP ha un limite di utilizzo continuo inferiore, circa 200°C, poiché le sue proprietà meccaniche diminuiscono in modo più significativo alle alte temperature.
Selezionare il FEP solo perché è lavorabile a fusione può creare un problema di prestazioni legato alla temperatura.
La lavorazione meccanica non rende automaticamente il PTFE più preciso
La lavorazione CNC fornisce un controllo diretto sulle dimensioni, ma il semilavorato in PTFE può comunque essere influenzato da espansione termica, scorrimento viscoso (creep), rilascio di tensioni e deformazione. Le tolleranze devono essere specificate in relazione alla temperatura operativa, al carico, al metodo di tenuta e alla geometria del componente.
Il percorso di processo dovrebbe essere validato rispetto alle condizioni di servizio reali piuttosto che giudicato solo dalla capacità di lavorazione meccanica.
Fare la scelta giusta per il tuo obiettivo
Scegli il materiale e il metodo di produzione in base alla geometria, al volume, alla temperatura e ai requisiti di gestione dei fluidi del componente.
- Se il tuo obiettivo principale è un apparato personalizzato unico o a basso volume: Utilizza semilavorati in PTFE con lavorazione CNC di precisione quando il design richiede caratteristiche insolite, sezioni solide robuste o frequenti modifiche al design.
- Se il tuo obiettivo principale è una geometria stampata complessa: Utilizza il PFA quando sono importanti porte integrate, pareti sottili, percorsi fluidi senza giunzioni o assemblaggio ridotto.
- Se il tuo obiettivo principale è l'attrezzatura da laboratorio lavorata a fusione ad alta temperatura: Preferisci il PFA rispetto al FEP quando l'applicazione si avvicina all'intervallo di temperatura di utilizzo continuo più elevato.
- Se il tuo obiettivo principale è la produzione ripetibile: Valuta lo stampaggio e l'estrusione di PFA o FEP quando i costi delle attrezzature possono essere distribuiti su più componenti.
- Se il tuo obiettivo principale sono tubi o raccordi a bassa temperatura: Considera il FEP quando i suoi limiti termici e meccanici sono compatibili con l'applicazione.
La scelta migliore è quella che allinea il comportamento di lavorazione del polimero con la geometria, il volume di produzione e le condizioni operative del componente.
Tabella riassuntiva:
| Fattore | PTFE | PFA | FEP |
|---|---|---|---|
| Lavorabilità a fusione | No (alta viscosità allo stato fuso) | Sì | Sì |
| Metodi di produzione tipici | Stampaggio a compressione + sinterizzazione, estrusione in pasta, lavorazione CNC | Stampaggio a iniezione, estrusione | Stampaggio a iniezione, estrusione |
| Temperatura di utilizzo continuo | ~260°C | ~260°C | ~200°C |
| Traslucenza | Opaco | Traslucido | Traslucido |
| Ideale per | Componenti personalizzati complessi a basso volume; semilavorati per lavorazioni meccaniche | Componenti stampati complessi, gestione fluidi ad alta purezza | Applicazioni lavorate a fusione a bassa temperatura |
Pronto a selezionare il fluoropolimero giusto per i tuoi articoli da laboratorio personalizzati? In KINTEK, siamo specializzati in prodotti in PTFE e PFA ad alte prestazioni, offrendo tutto, dagli articoli da laboratorio standard ai complessi componenti lavorati su misura. Le nostre capacità di lavorazione CNC e l'esperienza nella lavorazione a fusione ti assicurano di ottenere esattamente le prestazioni e la geometria di cui hai bisogno. Contattaci oggi per discutere il tuo progetto e ricevere una soluzione su misura.
Prodotti correlati
- Crucietta in PFA ad alta purezza e Becher in PTFE resistente alla corrosione per l'analisi delle tracce e applicazioni di laboratorio personalizzate
- Scaffalature per Microcolonne PFA Personalizzate e Accessori da Laboratorio in PTFE Lavorati a Macchina, a Basso Sfondo e Resistenti alla Corrosione
- Piastre di Petri in Politetrafluoroetilene (PTFE) Personalizzate 60mm Resistenti alla Corrosione a Basso Sfondo per Laboratorio
- Fiaschetta da Reazione da Laboratorio in PFA PTFE Multi-Collo Resistente alla Corrosione con Bocca Standard GL in Fluoropolimero
- Supporto in PTFE resistente alla corrosione con serbatoio di reazione trasparente in PFA e tubo di campionamento in PFA ad alta purezza per analisi in tracce
Domande frequenti
- Perché i recipienti ad alta purezza sono fondamentali per la sintesi del BiFeO3? Garantire la purezza di fase
- Perché l'uso di materiale da laboratorio in PFA o PTFE ad alta purezza è fondamentale durante la purificazione delle nanoparticelle di TiO2? Proteggi la purezza del campione
- Perché è necessaria una vetreria in PFA ad alta purezza per l'analisi ICP-OES della zeolite Znx@LS-2? Garantire la precisione a livello di tracce
- Perché i laboratori di analisi delle tracce in PFA ad alta purezza vengono utilizzati per MXene? Garantire un'integrità superiore del materiale nella ricerca
- Quali caratteristiche chiave del materiale rendono il PTFE e il PFA adatti per vetreria da laboratorio ad alta purezza, contenitori per analisi in tracce e tubi microporosi medicali? Scopri le proprietà essenziali che garantiscono la purezza.